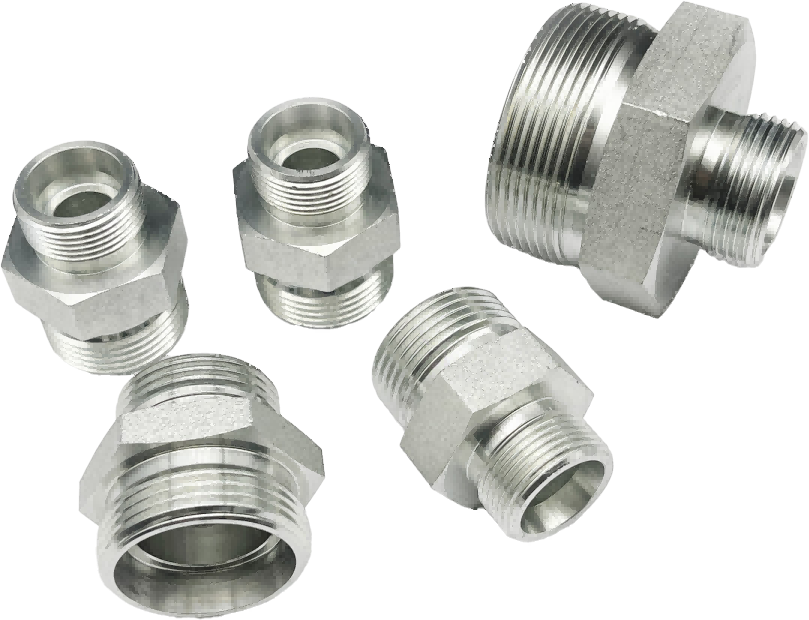
A capacidade da máquina determina se uma operação é viável, mas o desenho e a primeira peça medida decidem se a peça pode ser liberada. Este guia cria um caminho de inspeção rastreável através de corte, rebarbação, dobra e preparação de conexão.
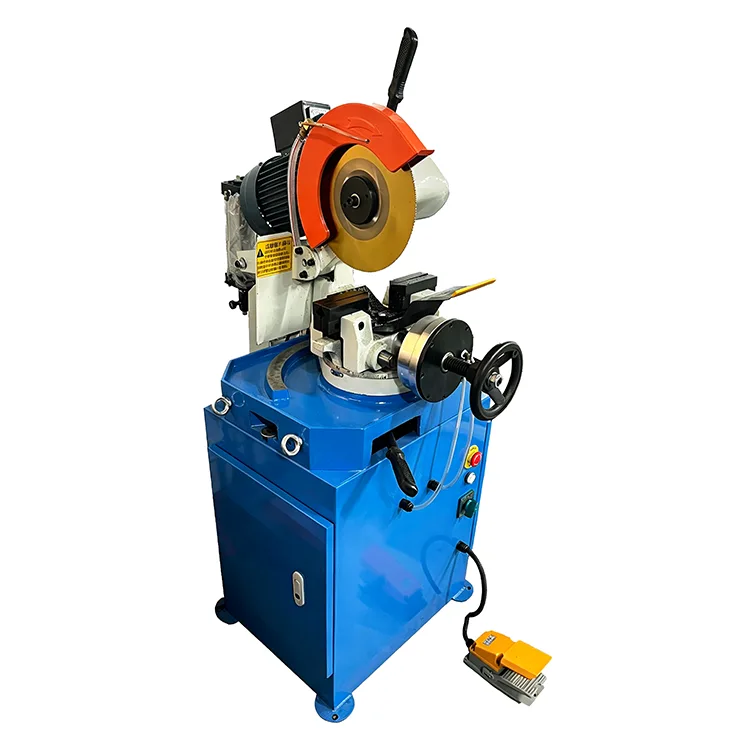
Uma inspeção da primeira peça deve provar que o tubo, desenho, configuração da máquina e ferramentas corretos podem produzir uma peça aceitável antes do início do lote. Para um tubo hidráulico fabricado, isso significa verificar a identidade, o comprimento do corte e a condição final, a geometria da dobra, a preparação da conexão, a limpeza e a rastreabilidade.
O princípio de inspeção do XYOON é simples: a capacidade da máquina determina se uma operação é viável, mas o desenho e a primeira peça medida decidem se a peça pode ser liberada. Uma amostra marcada como "OK" sem revisão de desenho, lote de tubos, programa e lista de ferramentas não pode proteger o próximo lote de uma alteração de configuração.
O que a inspeção da primeira peça pretende evitar
A inspeção da primeira peça detecta erros de configuração antes que se tornem erros de lote. É útil após uma nova configuração de peça, uma revisão de desenho, uma alteração de ferramenta, uma alteração de material ou uma correção após uma peça rejeitada.
Ela não substitui a inspeção em processo ou final. A primeira peça prova uma condição inicial. As verificações de produção mostram então se essa condição permanece sob controle.
Para a linha de produtos XYOON, o percurso de inspeção segue a mesma sequência do equipamento: corte do tubo, acabamento final, dobra, preparação da conexão e liberação final. Cada operação deve deixar evidências que a próxima estação possa usar.
Defina o pacote de lançamento antes de processar
O inspetor precisa de uma referência aprovada antes de medir a amostra. Monte o pacote de liberação antes que o tubo chegue à primeira máquina:
- desenho e revisão atuais;
- número da peça e especificação do material do tubo;
- diâmetro externo do tubo, espessura da parede e lote de material;
- rota de operação e fim do datum;
- referências de máquina, programa e configuração;
- ferramentas de corte, rebarbação, dobra e conexão;
- características de inspeção, métodos e limites de aceitação;
- etiqueta de status e rota de disposição para peças aceitas ou rejeitadas.
Os limites de aceitação vêm do desenho do cliente, das instruções de montagem ou de uma especificação interna aprovada. A capacidade da máquina auxilia na seleção do equipamento; isso não substitui o requisito de peça acabada.
Um plano de primeira peça passo a passo
| Portão de inspeção | O que identificar | O que inspecionar | Liberar evidências |
|---|---|---|---|
| Tubo de entrada | Material, DE, parede e lote | Marcação, superfície e dimensões necessárias | Registro de material e recebimento |
| Corte | Máquina, lâmina, batente e acessório | Comprimento de corte, face final, rebarbas e distorção | Corte o resultado da amostra e referência de configuração |
| Rebarbação | Configuração de máquina, cortador, guia e velocidade | Borda interna, borda externa, chanfro e novos arranhões | Verificação da condição final e identidade da ferramenta |
| Dobrando | Máquina, programa, grupo de matrizes e ponto de referência | Ângulo, posição de dobra, rotação, seção transversal e superfície | Liberação de geometria e registro de programa |
| Preparação de conexão | Família de acessórios, componentes, máquinas e matrizes | Recurso de montagem ou extremidade formada exigido pelo sistema | Matriz de componentes e ferramentas mais resultado visual |
| Versão final | Todos os registros aprovados | Conformidade, limpeza, identificação e proteção do desenho | Status de primeira peça assinado |
Não espere até a montagem concluída para descobrir um corte em ângulo ou uma extremidade do tubo danificada. Libere cada estágio antes que uma operação irreversível oculte ou agrave o defeito.
1. Confirme a revisão do tubo e do desenho
Compare a marcação do tubo e o registro de recebimento com o desenho. Registre o material, diâmetro externo nominal, espessura da parede e lote. Verifique a superfície quanto a corrosão, marcas profundas, amassados ou incerteza sobre a identidade.
Use uma extremidade de referência em todo o viajante. Para um tubo multicurvatura, a rota também deve indicar a direção do carregamento e a sequência de curvatura. Uma dimensão correta medida a partir da extremidade errada pode colocar todos os recursos posteriores incorretamente.
Se o desenho foi alterado, crie um novo registro de primeira peça. Não substitua o resultado anterior porque o registro antigo deve permanecer vinculado à revisão aprovada.
2. Inspecione o tubo cortado
Registre a máquina de corte, a lâmina, o acessório e a referência de comprimento. Meça o comprimento do corte usando o método indicado no plano de controle. Inspecione toda a face final quanto a ângulo, rebarbas, esmagamento, descoloração pelo calor e ovalização local.
XYOONMáquina de corte de tubo semiautomática série KC-Pinclui modelos pneumáticos P01 e P02 e um modelo hidráulico P03. Sua especificação de corte de comprimento fixo é de ±0,05 mm, com diâmetro máximo de processamento de 90 mm.
Esses números definem a linha de base da seleção da máquina. O resultado da primeira peça ainda precisa confirmar o modelo citado, o material do tubo, a forma, a espessura da parede, a lâmina e o acessório como uma combinação de trabalho. Registre a tolerância do desenho na coluna de inspeção e o resultado medido ao lado dela.
Oguia de corte e rebarbação de tubos hidráulicoscobre a sequência de preparação com mais detalhes.
3. Verifique a rebarbação sem esconder um corte mal feito
A rebarbação deve remover a projeção prejudicial sem criar um chanfro descontrolado ou danificar a superfície do tubo. Inspecione a circunferência interna e externa. Verifique se há cavacos soltos no furo antes que a peça se mova para o trabalho de dobra ou ajuste.
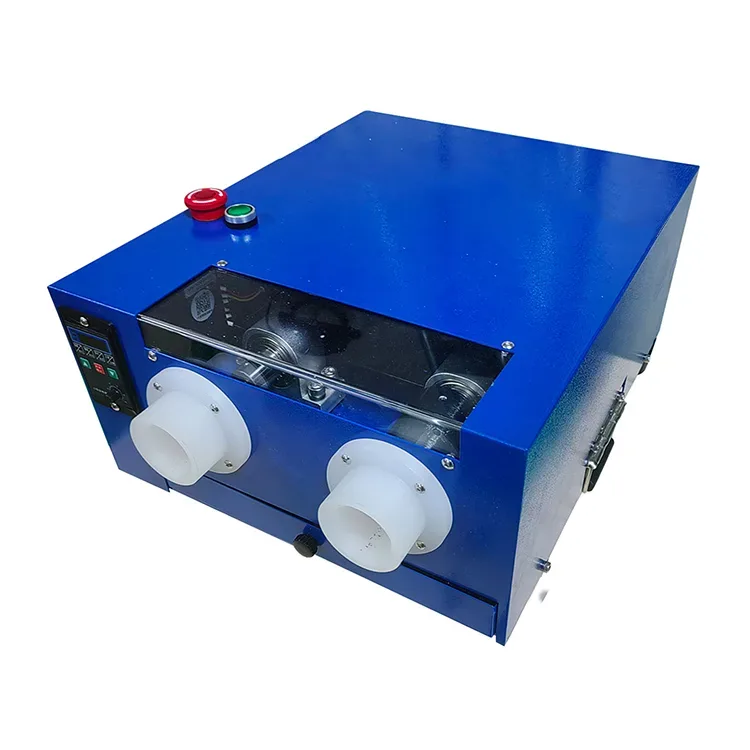
XYOONmáquina elétrica de rebarbação de tubos de açocobre diâmetros de tubo de 6 a 42 mm, usa um motor de 300 W e fornece uma faixa de velocidade de chanfro de 0 a 300 rpm. Sua estrutura de cabeça dupla processa as bordas internas e externas.
Registre a ferramenta e a velocidade usada para a amostra aceita. A faixa ajustável dá ao operador espaço para combinar diferentes tubos, mas a primeira peça aceita deve travar a configuração correta e o resultado de chanfro para o sistema de conexão selecionado.
Se a rebarba retornar em todas as peças, inspecione a operação de corte. Aumentar o tempo de rebarbação pode remover o sintoma ao alterar a geometria final.
4. Libere a geometria dobrada após o retorno elástico
Meça o tubo após ele ter sido removido da ferramenta de dobra. A verificação da primeira peça deve cobrir mais do que o ângulo:
- localização da dobra a partir do dado definido;
- ângulo liberado e geometria da linha central;
- rotação entre curvas;
- alteração da seção transversal, rugas e marcas superficiais;
- comprimento reto restante em cada extremidade da conexão;
- acesso para posterior carregamento de porcas, pré-montagem e aperto final.
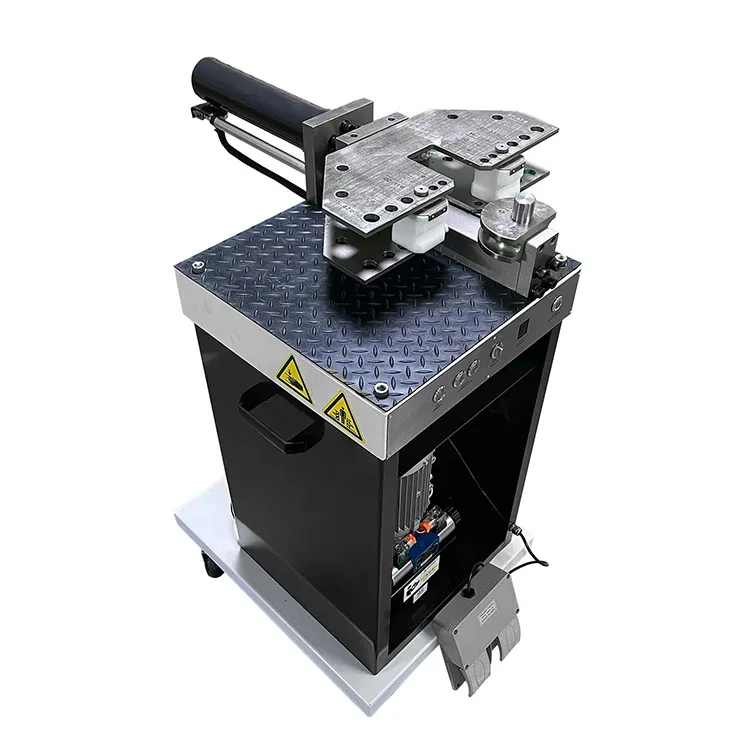
KC-K01 de XYOONmáquina de dobra de tubo de memóriacobre tubo de aço de 6 a 42 mm. Ele usa ferramentas substituíveis de empurrar, fixar e parar, armazena nove parâmetros de ângulo e fornece compensação de ângulo.
A referência do programa deve, portanto, ser registrada com o grupo de matrizes instalado. Um ângulo armazenado por si só não pode mostrar que o tubo, o raio e a ferramenta corretos foram usados.
Use oguia de defeito de flexão de tubo hidráulicoquando a primeira peça apresenta achatamento, rugas, retorno elástico, arranhões ou erro de posição.
5. Inspecione a preparação da conexão como uma operação separada
Identifique a conexão exata antes de inspecioná-la. Uma pré-montagem de anel de corte, extremidade alargada e outra conexão formada necessitam de diferentes componentes, ferramentas e características de aceitação.
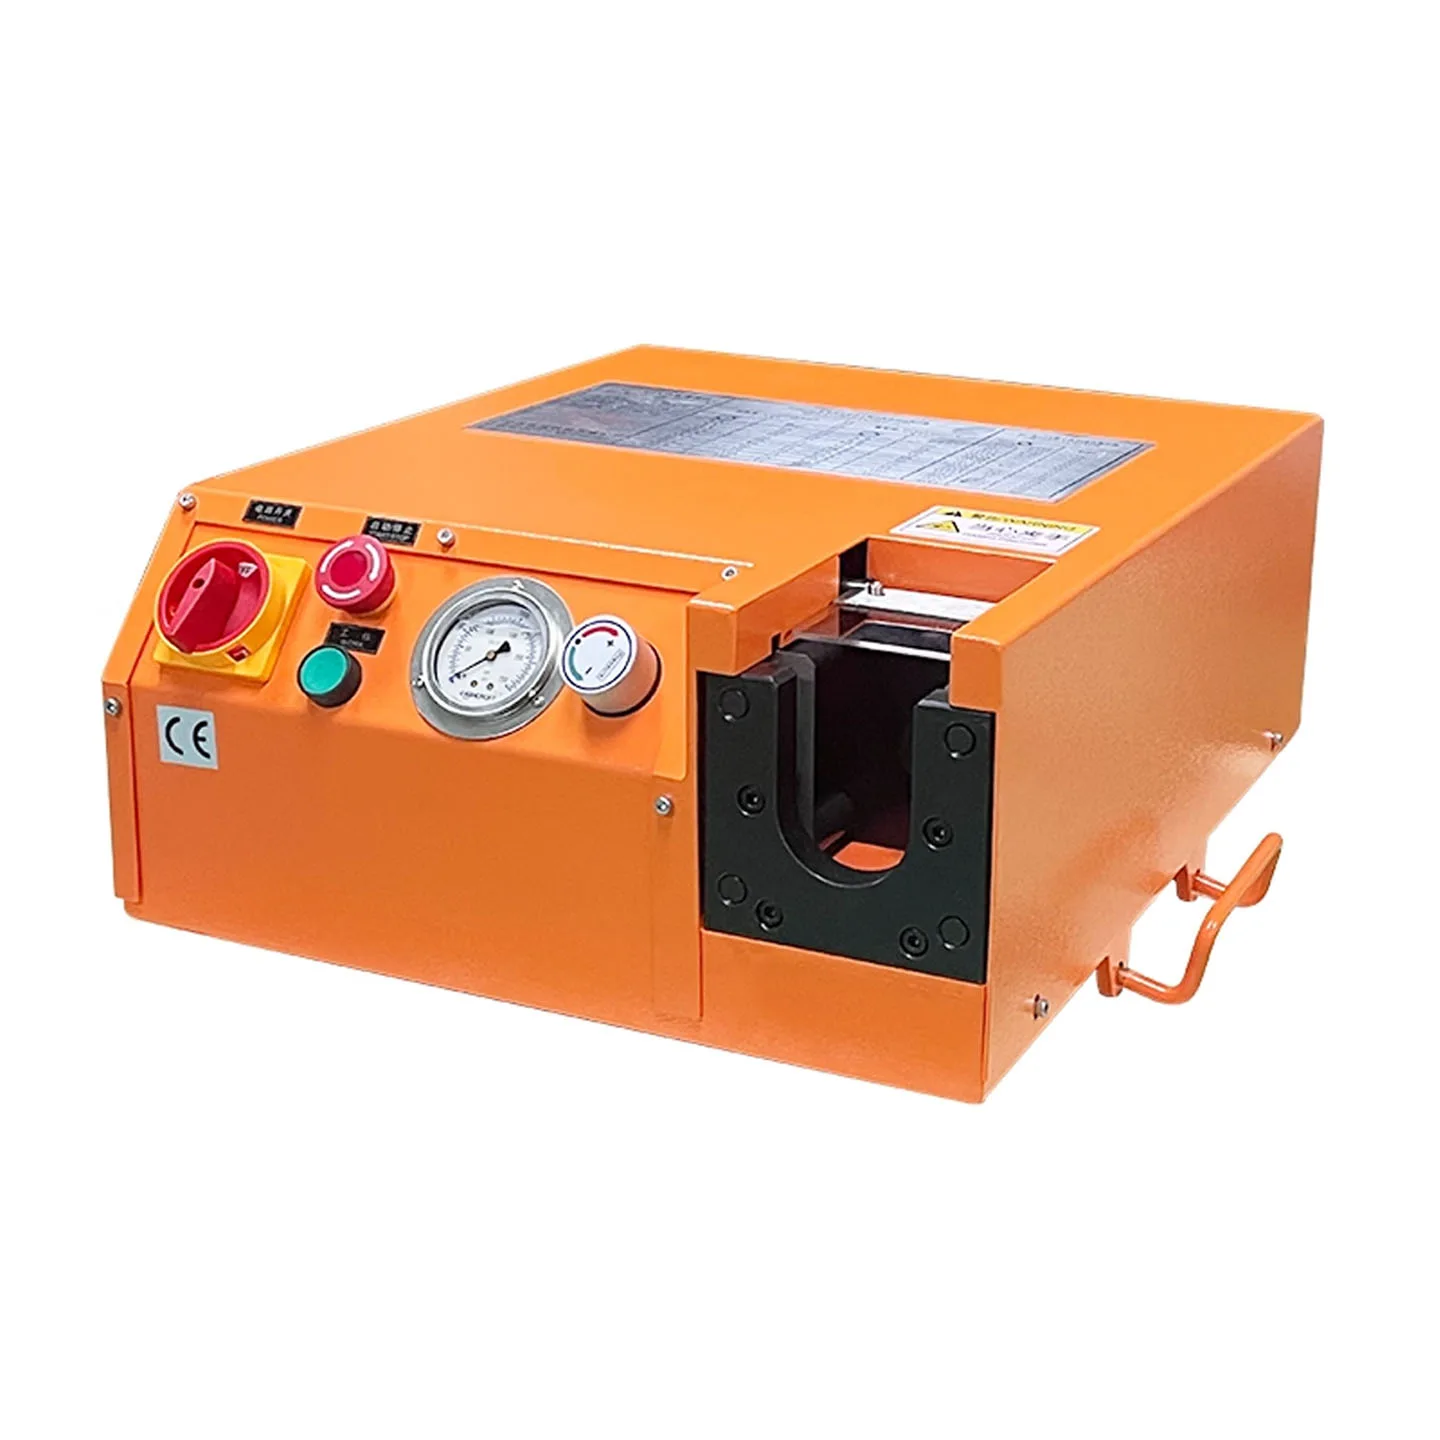
A máquina elétrica KC-A01 da XYOON combina a pré-montagem do anel de corte e o alargamento do tubo para tubos métricos de 6 a 42 mm de diâmetro externo. O modelo manual KC-A02 cobre a mesma faixa de diâmetro e utiliza acionamento hidráulico manual sem alimentação externa durante a operação.
A faixa de diâmetro externo é apenas uma parte da compatibilidade. Espessura da parede, família de acessórios, série L ou S, material, matriz e configuração ainda precisam ser combinados no pacote da primeira peça:
- diâmetro externo do tubo, espessura da parede, material e lote;
- corpo de encaixe, porca, anel de corte ou sistema de conformação;
- montagem de séries e referências de peças;
- manga de suporte quando a combinação aprovada exigir uma;
- modelo da máquina, ferramenta instalada e referência de configuração;
- recurso de aceitação visível e etapa restante da montagem final.
Oguia de pré-montagem versus montagem finalexplica por que o resultado de uma máquina e uma conexão instalada concluída nem sempre são o mesmo estágio.
6. Verifique a limpeza e proteção
Inspecione o furo e ambas as extremidades quanto a cavacos, resíduos de retificação e manuseio de detritos. Defina o método de limpeza e o limite de aceitação no plano de controle do projeto. “Parece limpo” não é um resultado de inspeção rastreável.
Tampe ou proteja as extremidades abertas aceitas de acordo com a necessidade de manuseio do cliente. Mantenha a primeira peça aceita longe de peças inacabadas e amostras rejeitadas. O status precisa permanecer visível até o lançamento da produção.
Crie um formulário inicial que possa ser auditado
Um formulário útil conecta cada resultado a uma característica de desenho e a uma condição de configuração.
| Grupo de campos | O que o registro deve mostrar |
|---|---|
| Controle de documentos | Número da peça, revisão do desenho, ordem de serviço e data |
| Material | Especificação do tubo, diâmetro externo, parede, lote e status de recebimento |
| Corte | Máquina, lâmina, fixação, batente, comprimento de corte e resultado final |
| Rebarbação | Máquina, ferramenta, configuração de velocidade e resultado da aresta interna/externa |
| Dobrando | Programa, grupo de ferramentas, ângulo, posição, rotação e resultado de superfície |
| Conexão | Família de acessórios, componentes, máquina, matriz e recurso aceito |
| Limpeza | Método aprovado, resultado visual e proteção final |
| Medição | Identificação e inspetor do medidor ou acessório |
| Disposição | Aceito, rejeitado ou retido, com razão e autorização |
Evite uma única caixa de texto livre para todo o processo. Campos separados permitem localizar a operação que apresentou falha e comparar a próxima configuração com a aceita.
Quando uma nova primeira peça é necessária
Crie ou reaprove uma primeira peça quando uma alteração puder afetar o resultado. A lista de gatilhos deve corresponder ao sistema de qualidade da fábrica, mas geralmente inclui:
- novo número de peça ou primeira produção;
- revisão de desenho ou processo;
- material de tubo, diâmetro externo, espessura de parede ou lote diferente onde a reaprovação é necessária;
- mudança de máquina, programa, parada, fixação ou ferramental;
- reparo ou substituição de ferramentas;
- configuração após manutenção ou desligamento prolongado;
- correção após uma amostra rejeitada ou desvio de processo.
Use-os como gatilhos de linha de base e, em seguida, atribua as regras e responsabilidades finais de reaprovação no procedimento controlado da planta.
Como lidar com uma primeira peça com falha
Marque e isole a amostra com falha. Salve a configuração da máquina, o programa, as ferramentas e a identidade do material antes que alguém ajuste o processo. Registre o resultado real e a característica que falhou.
Verifique o problema na ordem do processo. Um tubo curto acabado pode vir do comprimento de corte, da posição de dobra ou de ambos. Uma extremidade de conexão danificada pode começar com o corte, crescer durante o rebarbamento e só se tornar evidente após a pré-montagem.
Altere uma variável relevante, produza uma amostra recentemente identificada e repita as verificações afetadas. Não apague o resultado com falha. A rejeição e a correção fornecem evidências úteis para a próxima configuração.
Como esta página de inspeção difere do guia de fluxo de trabalho
Ofluxo de trabalho de fabricação de tubos hidráulicosexplica como o material se move durante o corte, rebarbação, dobra e preparação da conexão. Esta página tem uma função mais restrita: define as evidências necessárias para liberar a primeira parte dessa rota.
As duas páginas devem estar vinculadas entre si. O fluxo de trabalho encaminha os leitores por estágio do processo; a primeira página fornece o registro de qualidade que conecta esses estágios.
O que enviar ao XYOON para uma análise de amostra
Use oFormulário de consulta XYOONpara enviar:
- desenho finalizado e revisão;
- material do tubo, diâmetro externo, espessura da parede e amostras representativas;
- sistema de encaixe ou extremidade formada e componentes de amostra;
- características necessárias de corte, dobra e conexão;
- formulário de fiscalização atual ou os campos que o relatório deve conter;
- tamanho esperado do lote e padrão de troca;
- fotos e medições de qualquer defeito atual;
- limites de aceitação fornecidos pelo desenho ou especificação do cliente.
Solicite o orçamento para identificar o modelo da máquina, lista de ferramentas, utilidades, método de amostra e evidências de inspeção propostas. Isso torna o resultado do teste mais fácil de comparar com os requisitos de produção.
Perguntas frequentes
Uma primeira peça aceita é suficiente para o lote completo?
Não. Ele aprova a configuração inicial. O plano de controle ainda precisa de verificações finais e durante o processo adequadas para detectar desvios, desgaste, danos ou componentes mistos.
A precisão da máquina pode se tornar a tolerância do desenho?
Não. A precisão da máquina apoia a seleção do equipamento. O desenho ou especificação aprovado controla a liberação da peça.
A inspeção deve esperar até que todas as operações sejam concluídas?
Não. Inspecione uma saída controlada antes que a próxima operação possa ocultar ou agravar o problema. A inspeção final confirma então a peça completa e seus registros.
O que torna o registro rastreável?
O registro vincula o resultado à revisão da peça, lote de tubos, máquina, programa, ferramental, método de medição, inspetor e disposição.
Fontes
- Linha de máquinas de processamento de tubos hidráulicos XYOON
- Máquina de corte de tubo semiautomática série XYOON KC-P
- Máquina elétrica de rebarbação de tubos de aço XYOON
- Máquina dobradeira de tubos com memória XYOON KC-K01
- Linha de máquinas de pré-montagem de anéis de corte XYOON
- Máquinas de pré-montagem de anéis de corte manuais vs elétricos XYOON
Precisa de ajuda para combinar uma linha de tubos, série de acessórios e requisitos de lote com o equipamento certo?Entre em contato com XYOONcom o diâmetro externo do tubo, espessura da parede, material e rendimento esperado.